


指挥中心控制台材料与工艺完全指南——从钢板到表面处理,源头厂家教你识别品质
日期:2026-09-24
引言:同样的外观,为什么价格差一倍?
很多第一次采购指挥中心控制台的人都会遇到一个困惑:两张看起来差不多的调度台,报价却能相差一倍甚至更多。差异到底在哪?答案往往不在外观,而在你看不见的地方——钢板厚度、表面处理工艺、台面材料、焊接质量。
低价控制台用1.0mm甚至0.8mm的薄钢板,外观一样但用两年就变形;表面喷塑偷工减料,一两年就生锈褪色;台面用劣质防火板,热杯一烫就起皮。这些问题在验收时看不出来,但在7×24小时的关键任务环境中,三五年后全部暴露。
作为拥有13年制造经验的控制台厂家,江苏优盾通信实业有限公司(UDWEN)今天就把控制台制造的"里子"拆开给你看。从一张钢板到一件成品监控台,到底经过了哪些工序,专业厂家和小作坊的区别在哪里。
一、柜体骨架:钢板厚度决定使用寿命
1.1 冷轧钢板是控制台的骨架
指挥中心控制台的柜体主要采用冷轧钢板(SPCC),这是一种经过冷轧工艺处理的优质碳素结构钢,表面光洁、塑性好、适合折弯和焊接。钢板的厚度直接决定了柜体的承重能力和使用寿命。
行业内钢板厚度的常见规格:
• 台面下方承重板:专业厂家用2.0mm以上,支撑多台显示器和设备长期不塌陷。
• 侧板、背板:1.5mm以上,保证柜体整体刚性,多屏摆放不晃动。
• 门板、抽屉面板:1.2mm以上,开门关门不变形。
• 低价产品:0.8-1.0mm,外观看着差不多,但用手一推柜体就晃,长期使用台面会凹陷。
怎么判断钢板厚度?最直接的方法是用卡尺测量柜体边缘,或者用手按压台面下方的柜体面板——薄钢板按下去有弹性,厚钢板纹丝不动。江苏优盾的标准是台面下方2.0mm、侧板1.5mm、门板1.2mm,所有板材都有材质单可查。
1.2 数控加工精度
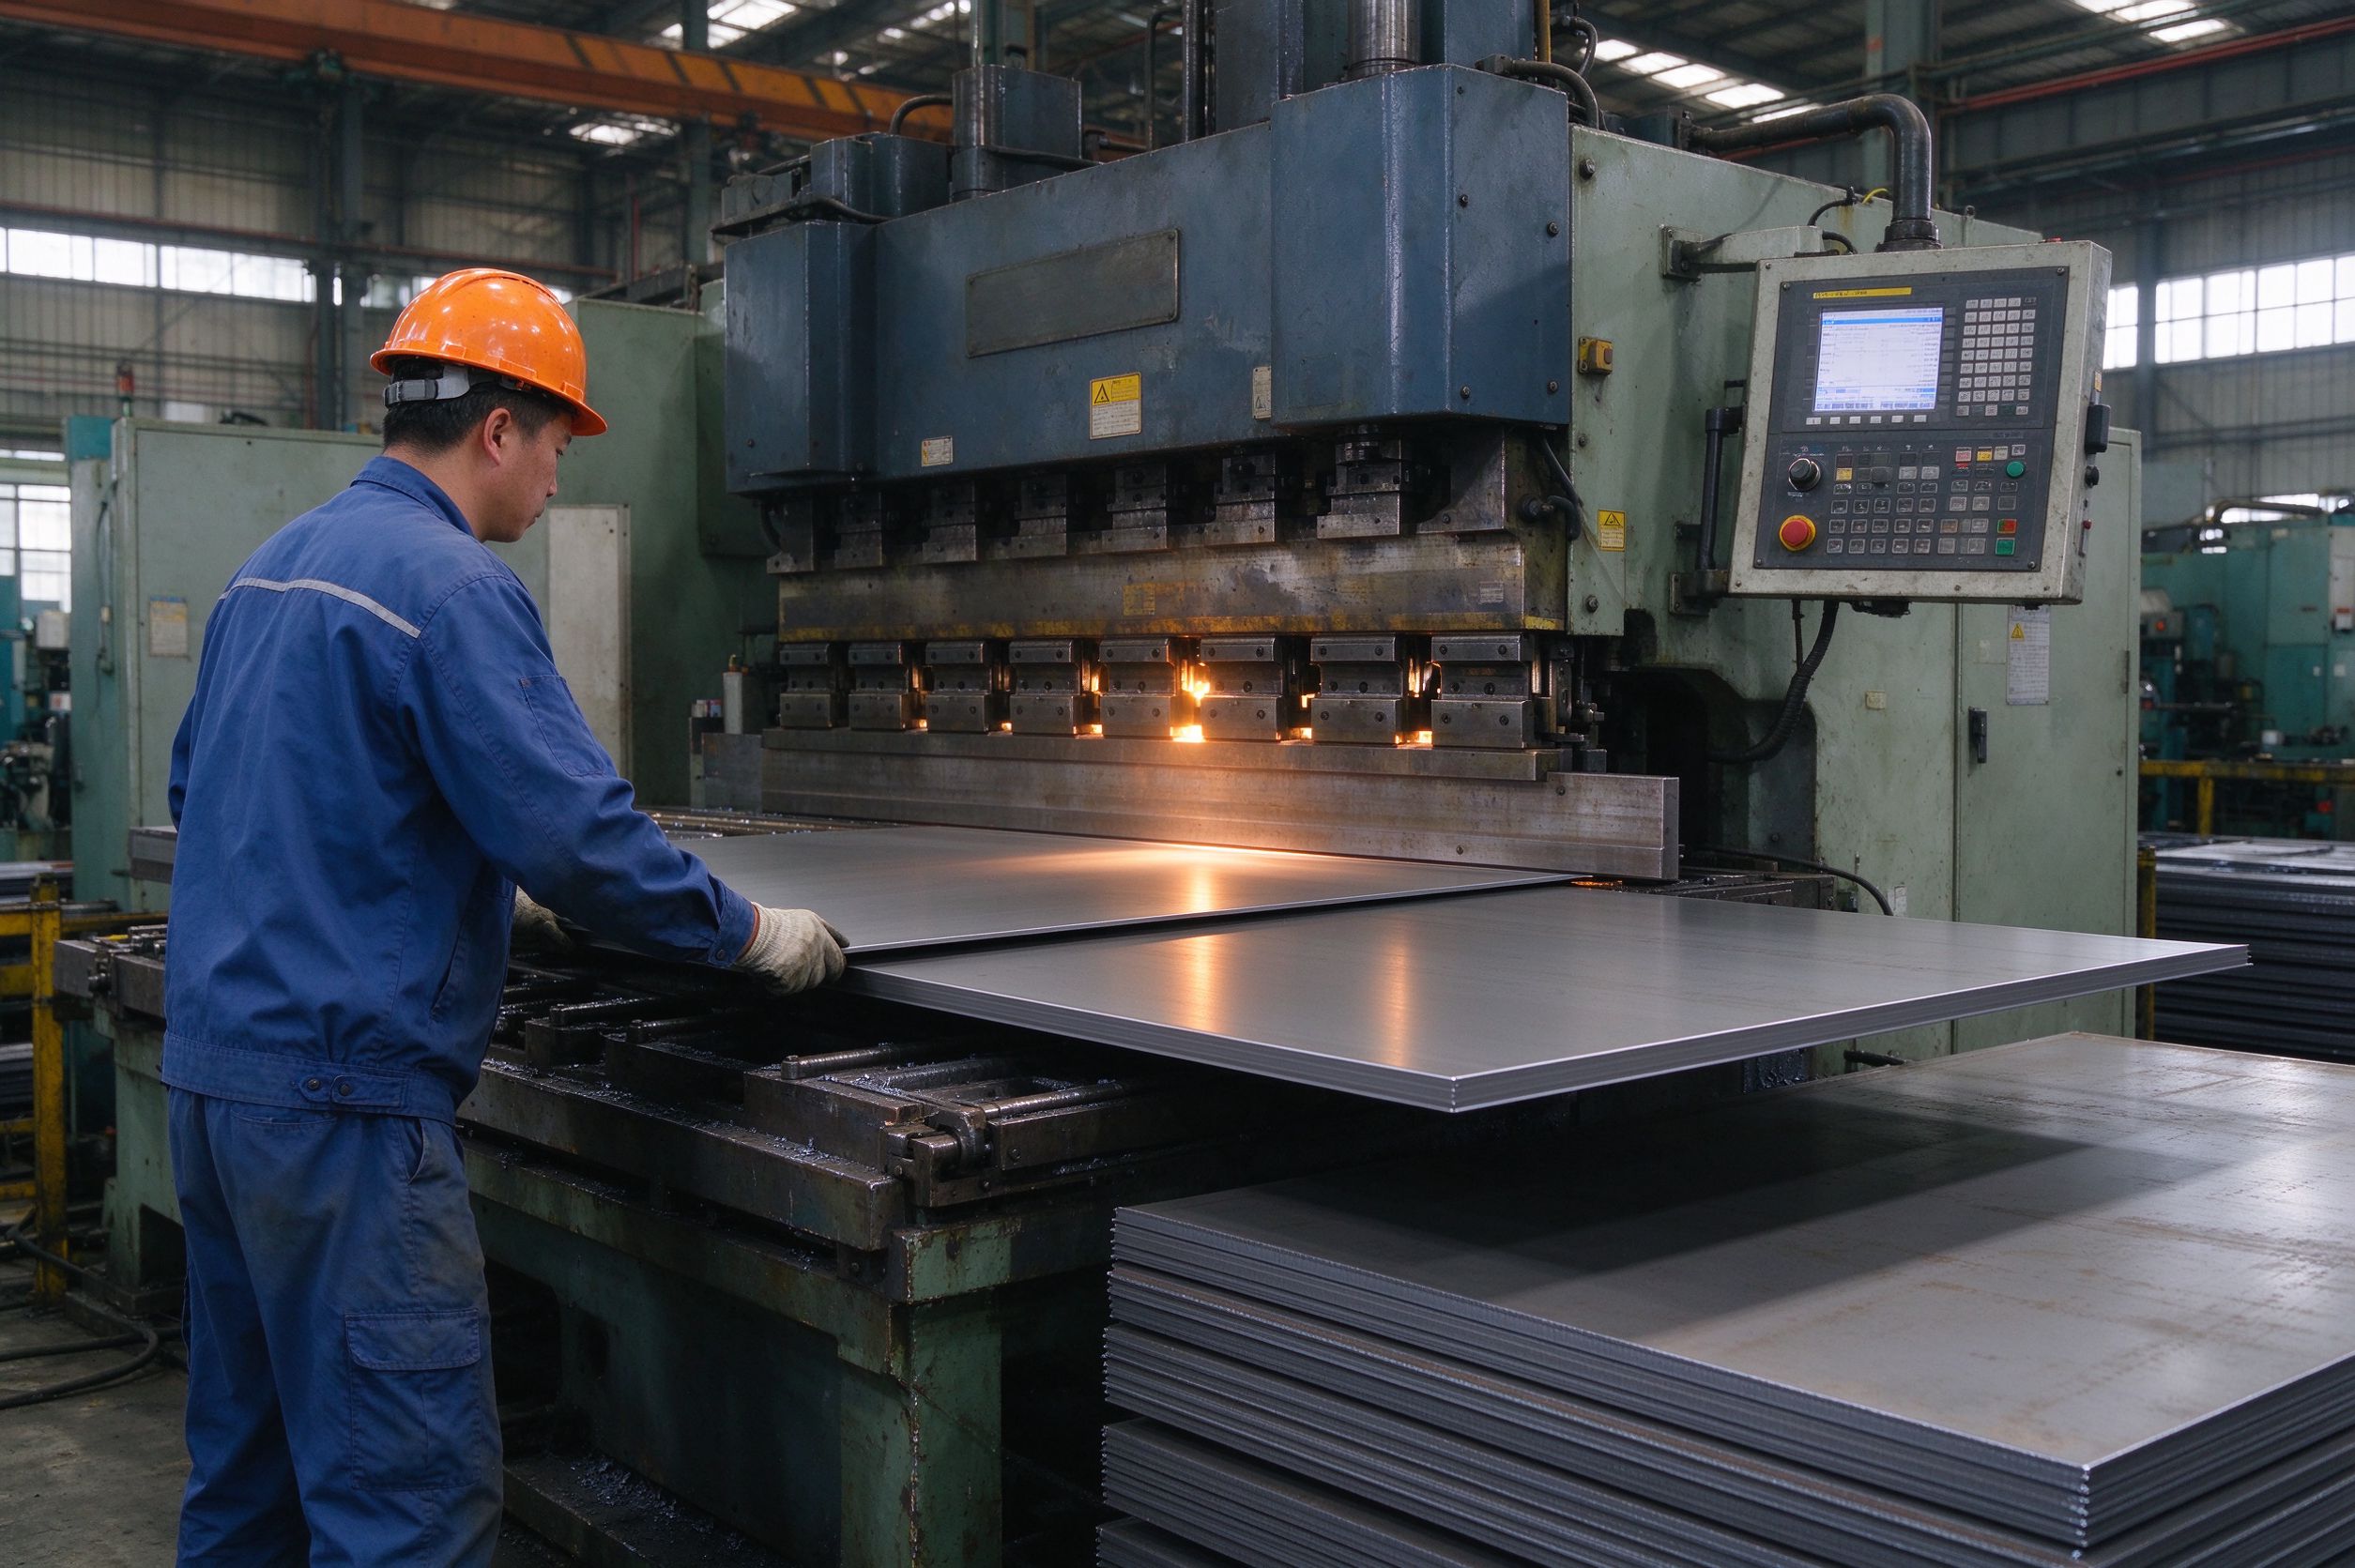
好钢板还要靠好设备加工。专业控制台厂家的钣金车间通常配备:
• 光纤激光切割机:切割精度±0.1mm,切口光滑无毛刺,不需要二次打磨。
• 数控折弯机:角度精度±0.5度,每批次产品尺寸一致,组装时严丝合缝。
• 数控冲床:安装孔、散热孔、走线孔一次成型,孔位精度±0.2mm。
• 焊接机器人:重要受力部位满焊,焊缝均匀平整,外观件看不到焊接痕迹。
小作坊往往还是人工切割、人工折弯,尺寸误差大,组装时靠锤子敲、垫片塞,看起来能装到一起,但缝隙大、不整齐,用两年就松动。
二、表面处理:静电喷塑的四道工序
2.1 为什么要静电喷塑
钢板直接暴露在空气中会生锈,表面喷塑(静电粉末喷涂)是控制台柜体最常用的防腐装饰工艺。好的喷塑不仅防锈,还决定了十年后柜体是不是还像新的。
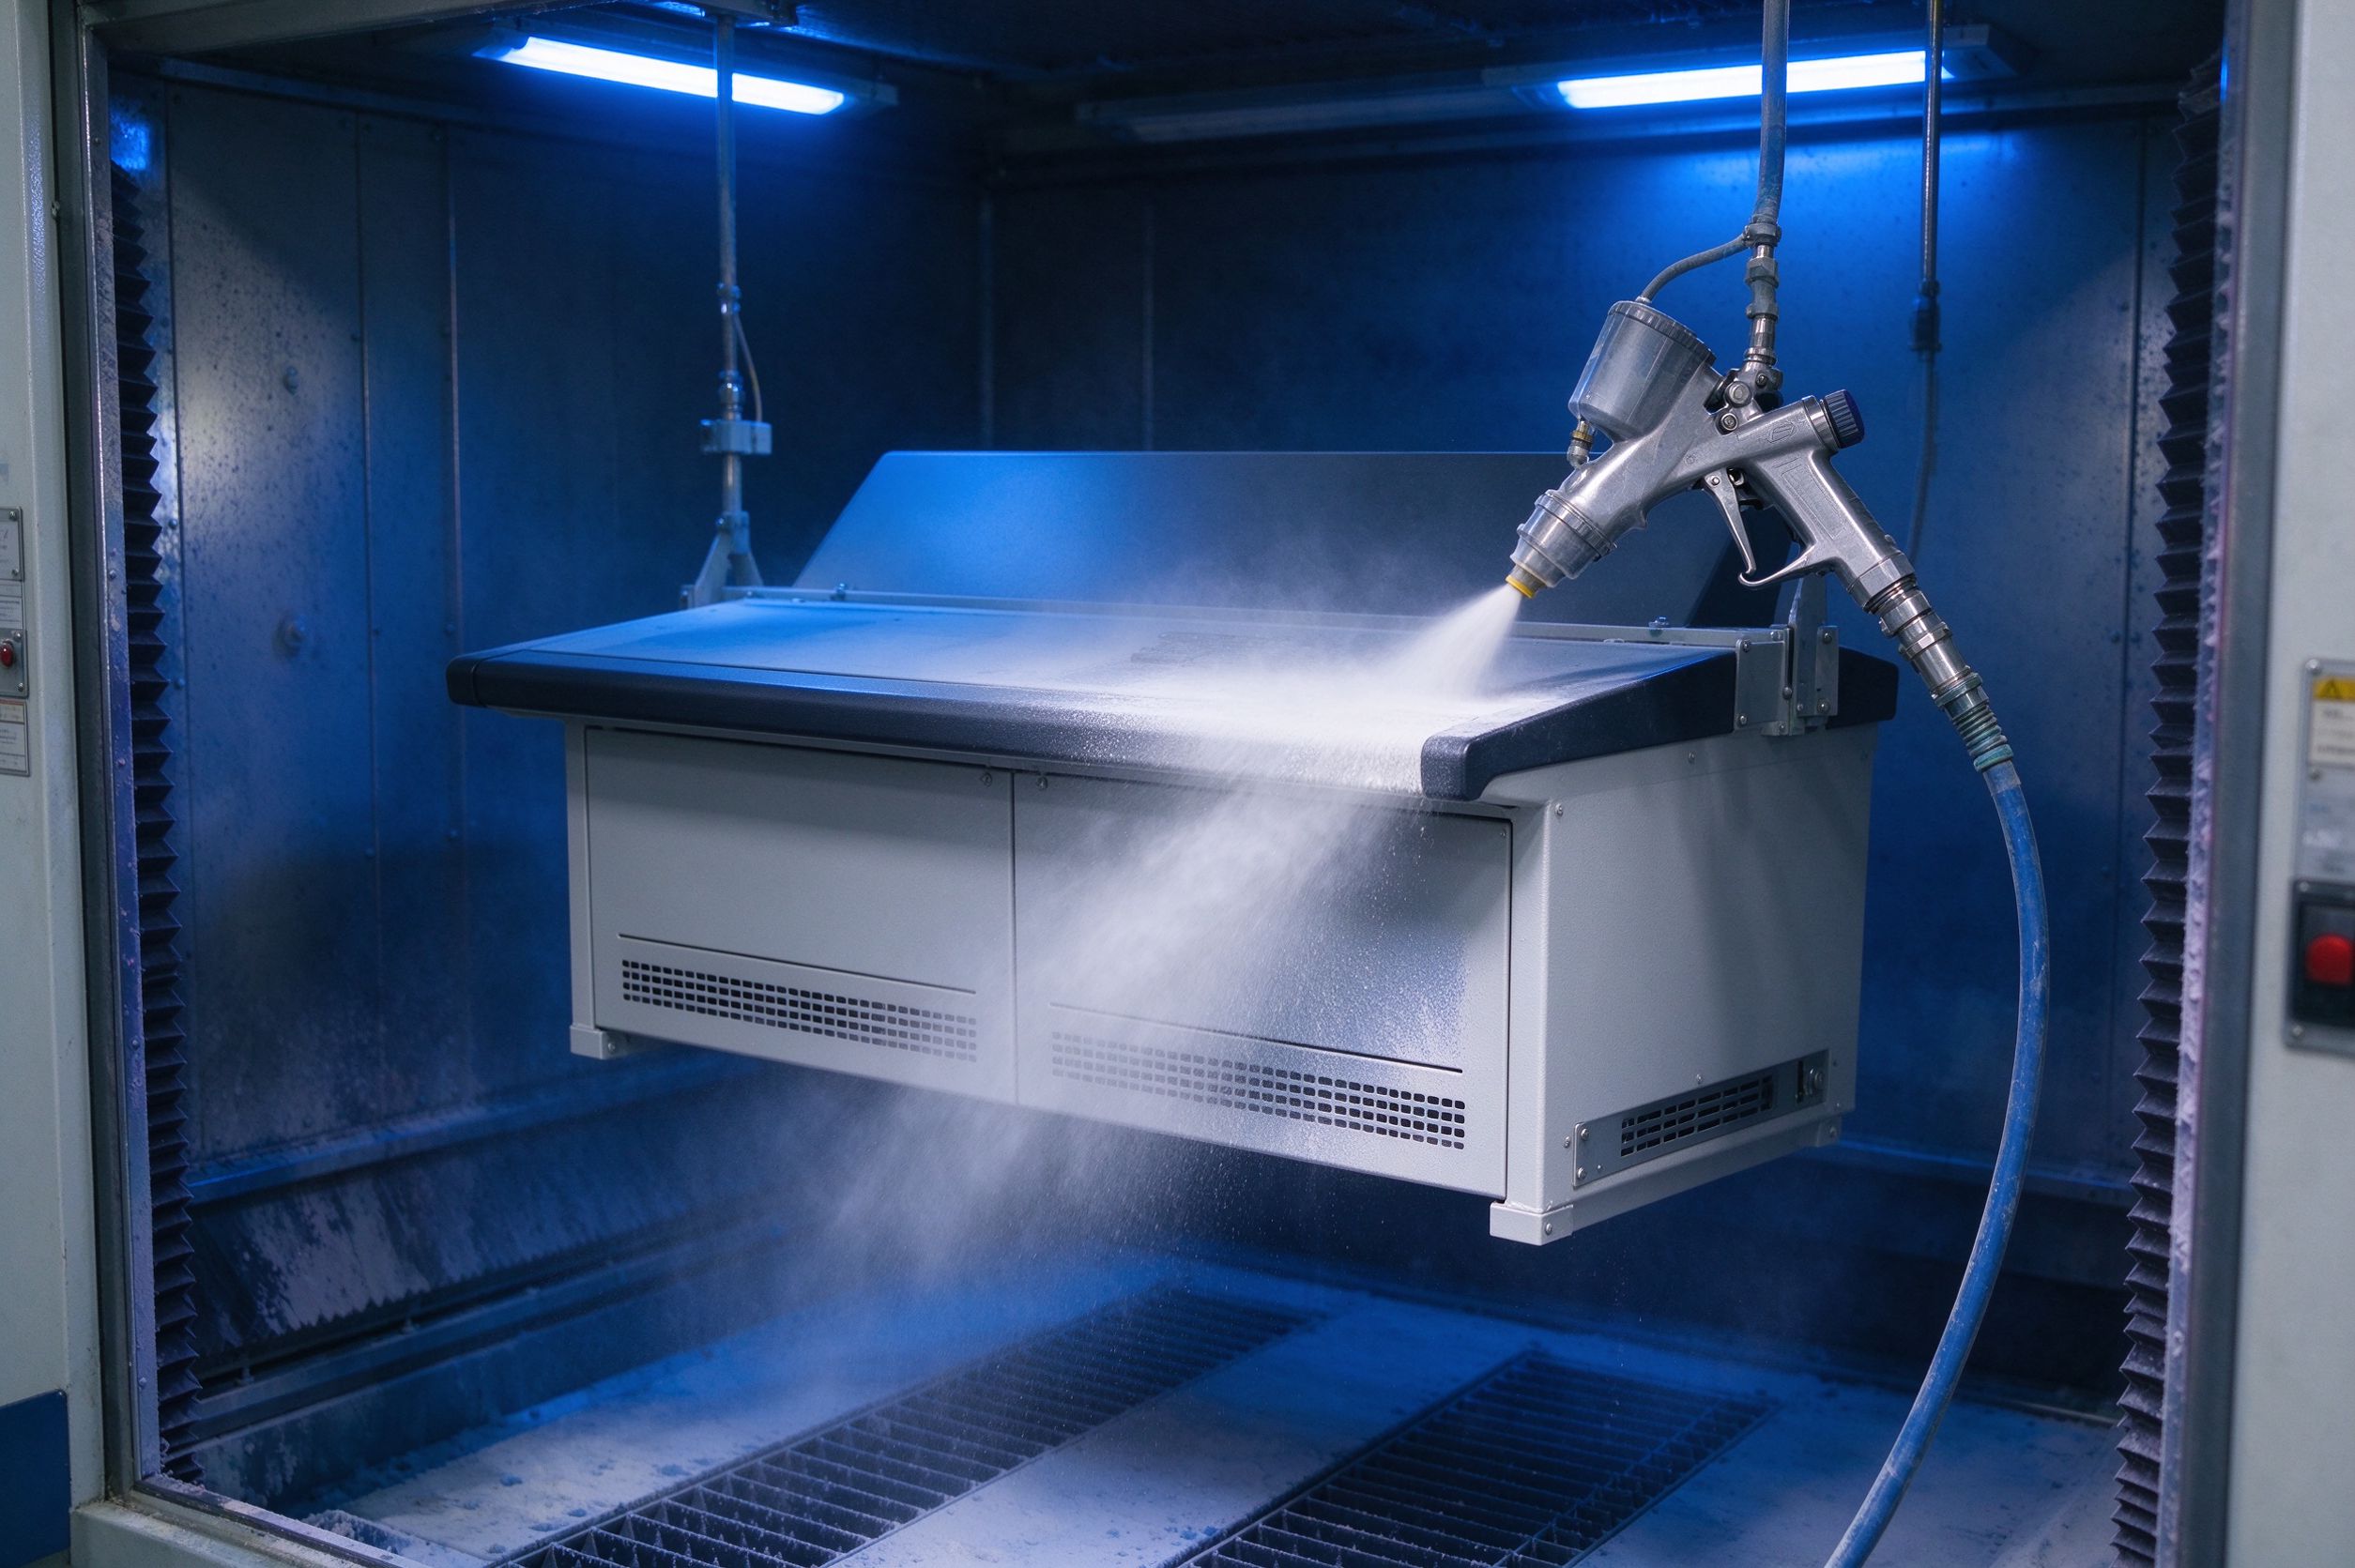
专业的静电喷塑要经过四道工序,一道都不能省:
• 除油除锈:钢板经过碱洗除油、酸洗除锈,去除表面油污和氧化皮。这一步如果偷懒,塑粉附着力差,一两年就脱落。
• 磷化处理:钢板表面形成一层磷化膜,增加塑粉和钢板的结合力,同时增强防锈能力。
• 静电喷塑:粉末涂料在静电作用下均匀吸附在钢板表面,涂层厚度控制在60-80微米。
• 高温固化:喷好的柜体进入200度固化炉烘烤20分钟,塑粉熔融流平,形成坚硬耐磨的保护层。
2.2 塑粉品牌决定品质
同样是喷塑,用什么塑粉差别巨大。优质塑粉和劣质塑粉的区别:
• 优质塑粉:采用阿克苏诺贝尔、老虎等国际品牌塑粉,涂层耐冲击、耐刮擦、十年不褪色、不粉化。
• 劣质塑粉:小厂塑粉,颜色半年就开始发黄,磕碰就掉漆,潮湿环境容易起泡。
• 涂层厚度:专业厂家60-80微米,劣质产品30-40微米,用测厚仪一测就知道。
• 颜色一致性:同一批柜体颜色无色差,不同批次也能对色,劣质产品颜色深浅不一。
江苏优盾全部采用品牌塑粉,每批次保留色板,后续增购工位可以对色拼接,十年后更换配件颜色依然一致。
三、台面材料:每天接触的"脸面"
3.1 四种主流台面材料对比
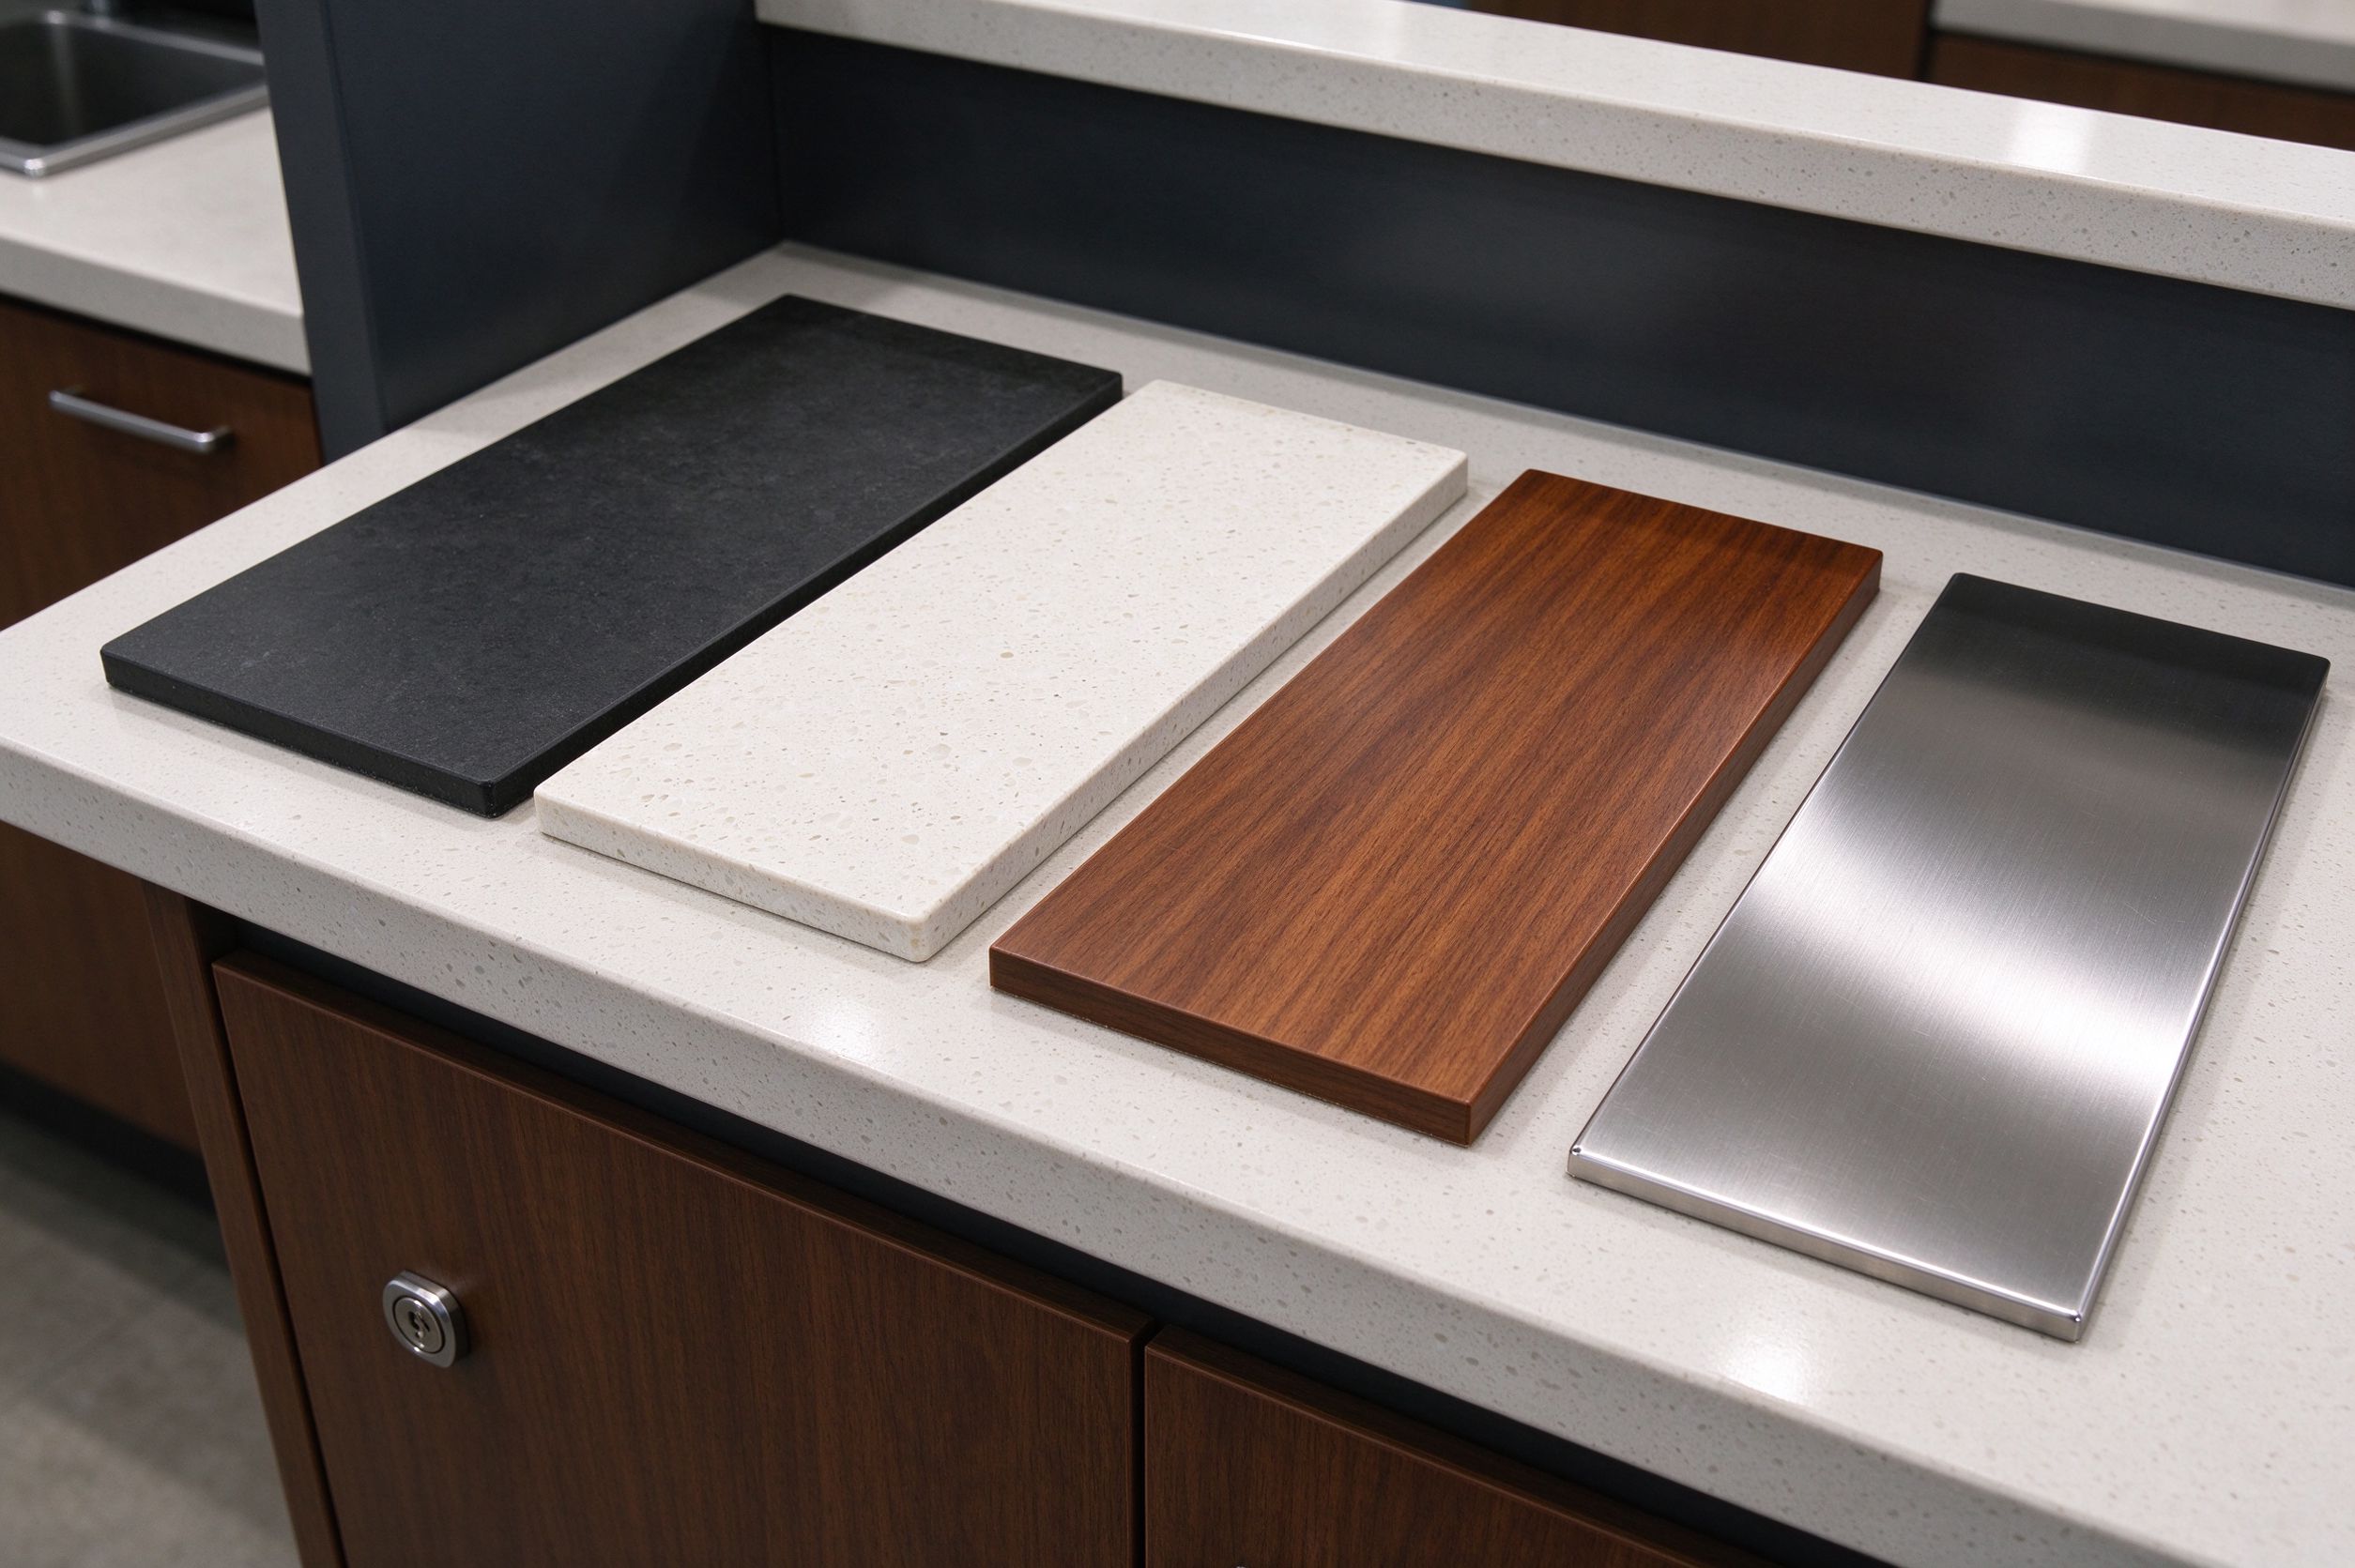
台面是操作员每天接触最多的部分,材料选择直接影响手感、耐久度和美观。常见的四种台面材料:
• 防火板(耐火板):最常用方案,厚度25mm,表面耐磨耐刮,有数百种木纹和纯色可选,性价比最高。优质防火板耐磨转数≥4000转,甲醛释放量E0级。
• 人造石(石英石):高端方案,无缝拼接,表面细腻,可做圆弧造型,耐污耐烫,但价格是防火板的2-3倍。
• 实木贴皮:适合有文化展示需求的指挥中心,质感温润,但需要定期保养,不适合7×24小时高频使用。
• 不锈钢/金属台面:全钢柜体配套,防火防刮,适合军工、涉密场景,但触感偏冷,视觉偏硬。
3.2 台面工艺细节
同样是防火板台面,工艺差距也很大:
• 封边工艺:专业厂家用PVC热熔封边,封边带厚度1mm以上,防水防脱落。低价产品用普通胶带封边,半年就开胶。
• 台面厚度:专业厂家25mm,低价产品18mm甚至16mm,敲一下声音发空。
• 圆角处理:台面前沿做R3-R5圆角,避免磕碰受伤,低价产品直角锋利。
• 穿线孔:台面走线孔带橡胶护线圈,防止线缆被金属切口磨损。
• 承重测试:好台面上面站人都不变形,差台面放两台显示器就下陷。
四、五金配件:决定每天使用的手感
柜体和台面决定了"寿命",五金配件决定了"手感"。控制台每天要开合柜门、抽拉键盘托、升降台面,配件质量直接影响使用体验。
专业厂家的配件选型:
• 铰链:海蒂斯、百隆等品牌阻尼铰链,开合10万次不松动,柜门关闭无声。
• 滑轨:三节静音导轨,承重30kg以上,键盘托抽拉顺滑不卡顿。
• 升降电机:丹麦LINAK或台湾昇望双电机,静音运行,5年质保。
• 地脚:可调节地脚,调节范围±20mm,适应不平地面。
• 螺丝:全部采用防锈镀锌螺丝,不混用劣质铁螺丝。
低价控制台常用不知名配件,铰链开合几千次就松动,滑轨用一年就卡顿,升降电机噪音大还容易坏。这些在采购时不起眼,但三五年后维修成本远超过当初省的钱。
五、怎么现场验收工艺品质
控制台到货后,采购方可以从以下几个方面快速判断工艺水平:
看钢板:
□ 用卡尺测量柜体钢板厚度,是否达到合同要求
□ 用手按压柜体侧板,是否有弹性变形
□ 看柜体边缘切口,是否光滑无毛刺
看喷塑:
□ 用目视检查涂层是否均匀,有无流挂、颗粒、漏喷
□ 用钥匙轻划边角,涂层是否坚硬耐磨
□ 检查颜色是否一致,无色差
看台面:
□ 用手摸台面封边,是否平整无开胶
□ 看台面与柜体接缝,是否均匀一致
□ 用硬币轻划台面,是否耐刮
看组装:
□ 检查柜门开合,是否顺畅无声
□ 抽拉键盘托,是否顺滑不晃
□ 推动柜体,是否整体稳固不晃动
□ 检查所有螺丝,是否拧紧无遗漏
六、江苏优盾的工艺标准
13年来,江苏优盾建立了严格的工艺标准:
• 板材:台面下方2.0mm冷轧钢板,侧板1.5mm,门板1.2mm,全部带材质证明。
• 加工:激光切割、数控折弯、机器人焊接,每批次首件检验。
• 喷塑:除油→除锈→磷化→喷塑→固化五道工序,品牌塑粉,涂层60-80微米。
• 台面:25mm E0级防火板,PVC热熔封边,R5圆角。
• 配件:品牌铰链滑轨,LINAK升降电机,5年质保。
• 出厂检验:每台控制台在工厂试装一遍,检查尺寸、孔位、配件,确认后才拆解包装。
我们坚持"里子和面子一样重要"。外观可以模仿,但钢板厚度、喷塑工艺、配件品质这些看不见的地方,才是决定一套操作台能用十年还是三年的关键。
结语:好工艺,是用十年后的样子说话
指挥中心控制台不是一锤子买卖,而是要使用十年以上的基础设施。今天省下的几千块材料差价,未来三五年会在维修、更换、停产损失中加倍还回来。
选择控制台厂家时,不要只看外观和价格,更要问清楚:钢板多厚?喷塑几道工序?什么品牌塑粉?台面什么材料?五金什么牌子?这些问题的答案,才是品质的真正分水岭。
江苏优盾通信实业有限公司(UDWEN)欢迎客户来工厂实地考察,看我们的激光切割机、喷塑流水线、试装车间。好工艺不怕看,欢迎访问官网(www.udwen.com)了解更多,或联系我们获取免费样品和材质说明。
